Рельсовые накладки: виды, материалы и монтаж | MKK Kasip
Оптовая торговля широким ассортиментом ЖД материалов и комплектующих по всему Казахстану
Рельсовые накладки: виды, материалы и особенности монтажа

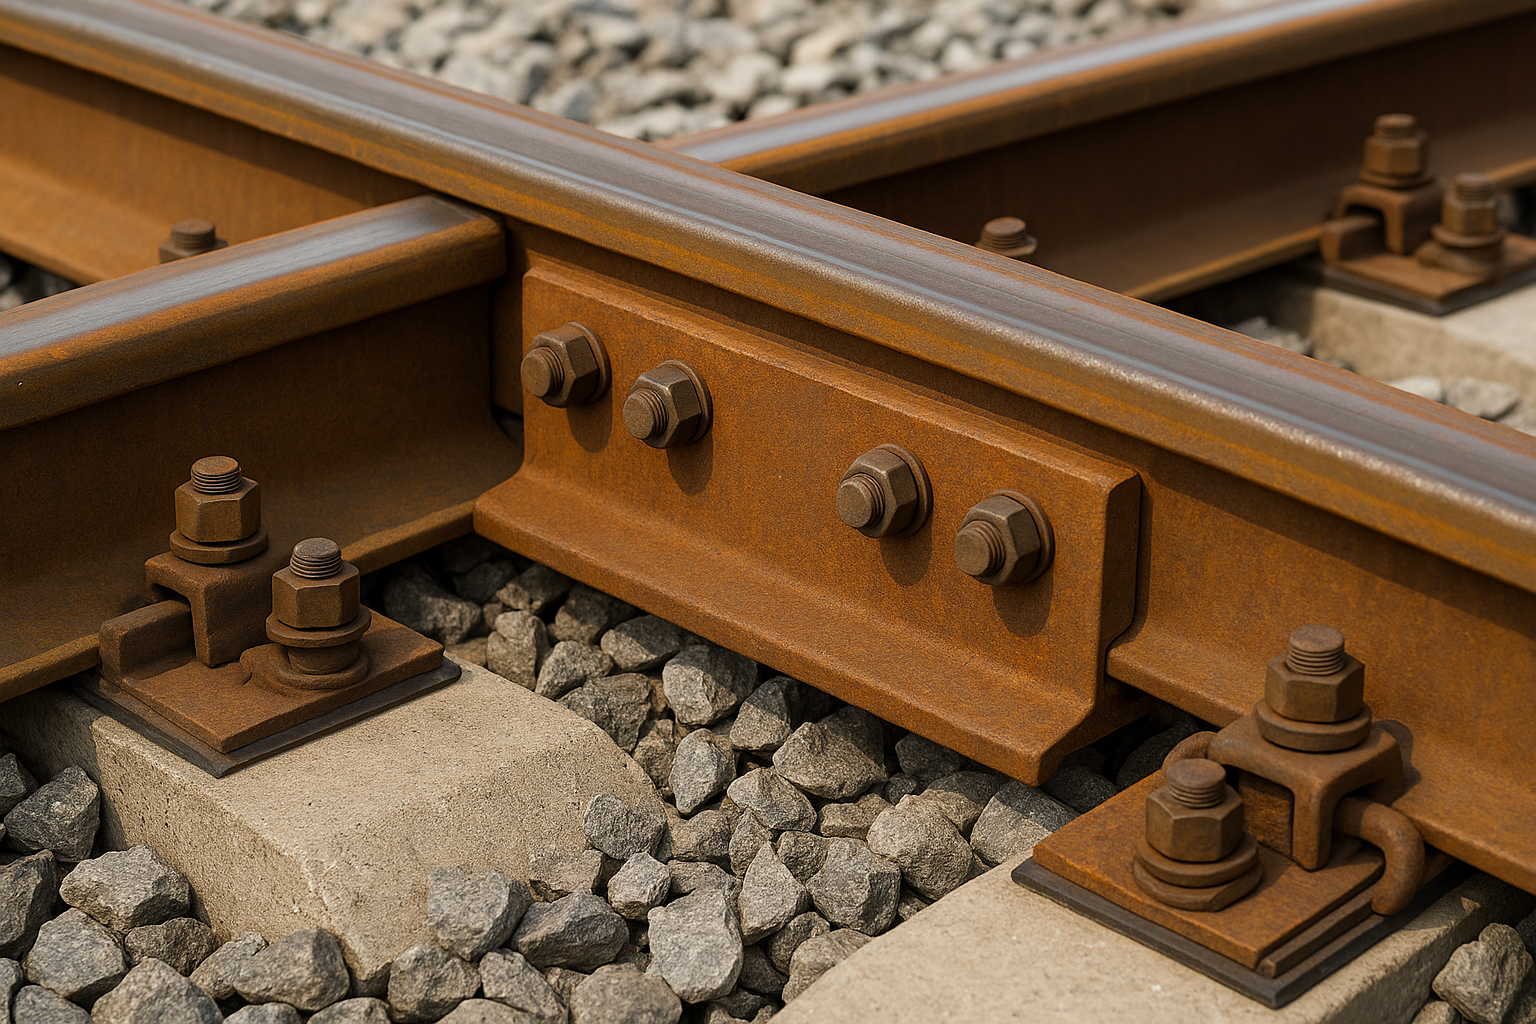
Рельсовые накладки (или стыковые накладки, фишплейты) служат для жёсткого соединения концов рельсов, обеспечения непрерывности пути и равномерного распределения нагрузки на стык. От их конструкции, марки стали и качества монтажа зависит надёжность соединения, срок службы стыка и безопасность движения.


Виды рельсовых накладок

  1. Плоские накладки
    • Описание: классические прямые пластины с отверстиями под болты, используются для соединения рельсов стандартных профилей.
    • Область применения: магистральные и вспомогательные пути с умеренными нагрузками.
  2. Клиновые накладки
    • Описание: имеют специальную форму «клин» для компенсации зазоров и самофиксации при затяжке.
    • Область применения: стрелочные переводы, переходные стыки, где требуется точная центровка рельсов.
  3. Ферменные (усиленные) накладки
    • Описание: с вертикальными и/или горизонтальными ребрами жёсткости, рассчитаны на повышенные динамические и статические нагрузки.
    • Область применения: тяжеловесные грузовые линии, участки с высокой интенсивностью движения.
  4. Угловые накладки
    • Описание: используются для соединения рельсов с изменением горизонтального направления (поворотные стыки).
    • Область применения: на кривых и в специальных технологических ответвлениях.
  5. Специальные универсальные накладки
    • Описание: комбинированные конструкции с выносными или сменными вставками, подходят для нестандартных профилей рельсов.
    • Область применения: ремонтные работы при смешанных участках пути.

Материалы и их характеристики

  • Сталь марки 09Г2С, Ст3пс, 10Г2С1
    • Наиболее распространённые марки для плоских и клиновых накладок. Обладают достаточной прочностью и пластичностью.
  • Высокопрочная сталь 14Г2, 15Х, 20Г
    • Применяется для ферменных накладок и усиленных конструкций, выдерживает динамические нагрузки до 40–50 тс.
  • Коррозионные покрытия
    • Горячее цинкование (≥ 80 мкм) — долговременная защита от атмосферной коррозии.
    • Антикоррозийные праймеры и эмали — двух- или трёхслойные системы на основе эпоксидных или полиуретановых составов.
  • Дополнительные обработка
    • Фосфатирование перед покраской для улучшения адгезии.
    • Легкое оливковое или антикоррозийное масло в зонах временного хранения.

Все накладки изготавливаются в соответствии с требованиями ГОСТ 8241–89 «Накладки стыковые плоские» и ГОСТ 14959–79 «Накладки криволинейные».


Технические требования

  1. Геометрия и допуски
    • Толщина накладки: 20–28 мм (в зависимости от типа).
    • Соосность отверстий: отклонение не более ±0,5 мм.
    • Расстояние между осями отверстий: по ГОСТ-профилю рельса, например, 65 мм для рельса Р65.
  2. Отверстия под болты
    • Диаметр: 24–28 мм под болты класса прочности 5.6 или 8.8.
    • Фаска и притупление кромок — для облегчения установки болтов.
  3. Шероховатость поверхности
    • После пескоструйной очистки Ra = 3,2–6,3 мкм для обеспечения адгезии покрытий.
  4. Механические свойства
    • Предел прочности на разрыв: не ниже 490 МПа для высокопрочных марок.
    • Относительное удлинение: ≥ 14 % для стальных накладок.

Особенности монтажа

Подготовка к установке

  1. Очистка концов рельсов — удаление ржавчины, масляных плёнок и старых покрытий.
  2. Подгонка торцов — проверка зазора между концами рельсов: допустимый зазор 0–2 мм.
  3. Контроль геометрии пути — обеспечение соосности рельсов по горизонтали и вертикали.

Пошаговая инструкция монтажа

  1. Временное выравнивание
    • С помощью клиньев или подкладок установить рельсы в нужное положение.
  2. Установка накладки
    • Совместить отверстия накладки с отверстиями в подошве рельса.
  3. Временное крепление
    • Вставить направляющие болты без окончательной затяжки, проверить соосность.
  4. Финальная затяжка
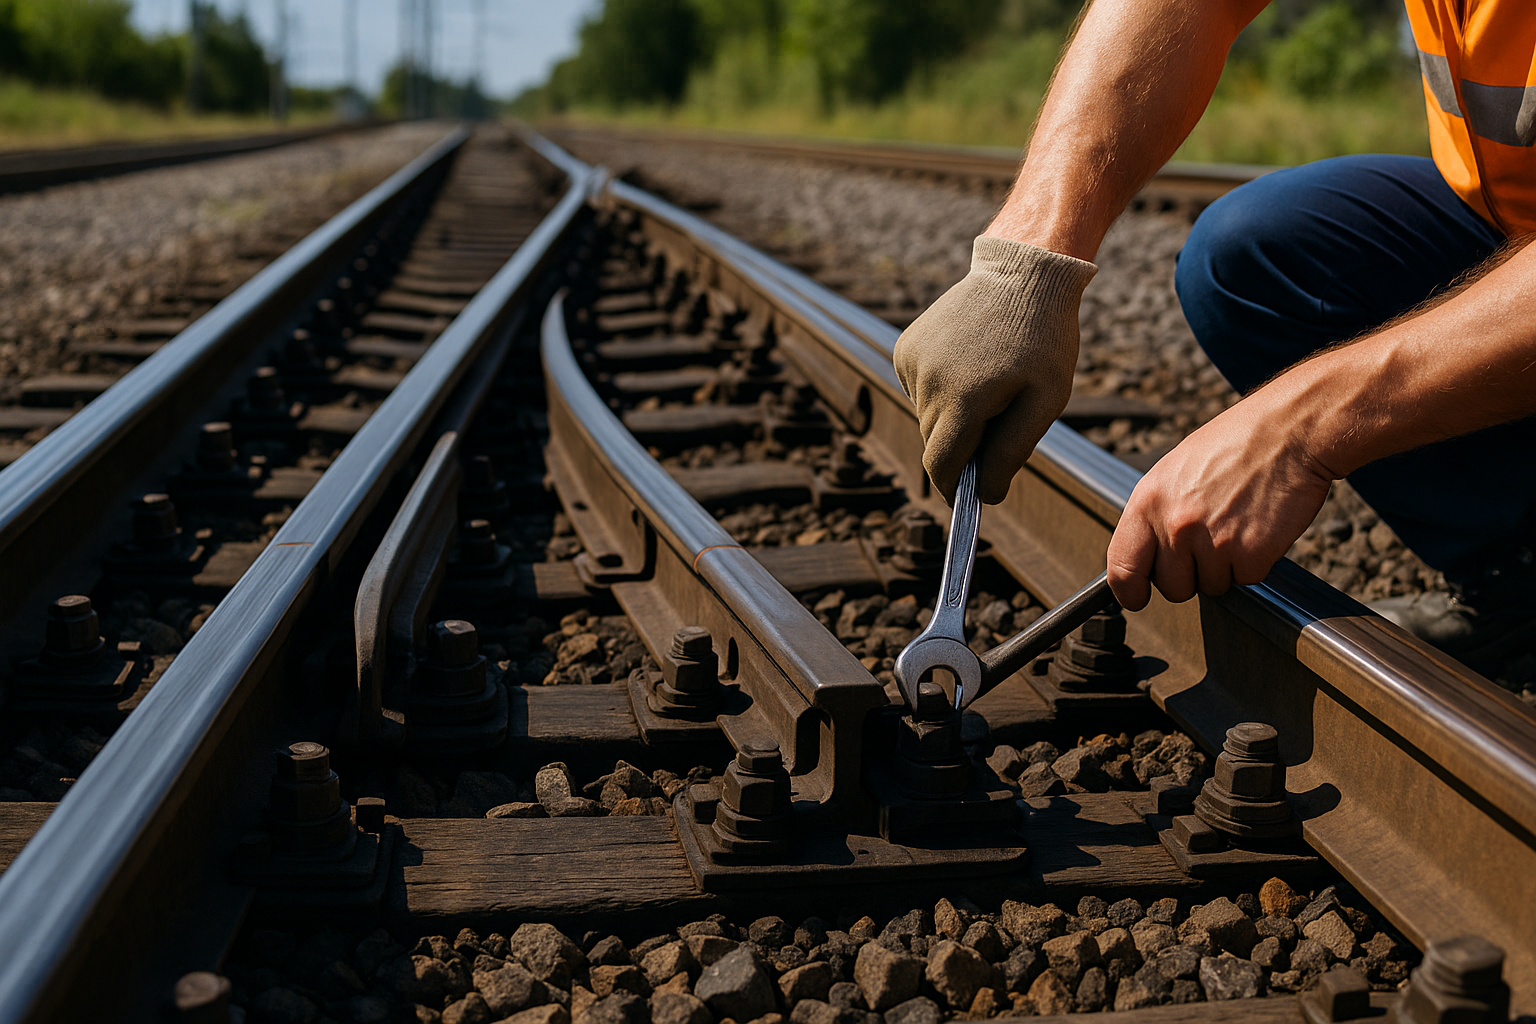
    • Затягивать болты крест-накрест динамометрическим ключом до момента 300–350 Н·м (в зависимости от класса болтов).
  5. Контроль момента затяжки
    • Проверка каждого болта по шкале ключа и последующая подтяжка после 24 часов эксплуатации.
  6. Заключительная проверка
    • Замер щелей: между накладкой и подошвой рельса не более 0,5 мм.
    • Визуальный осмотр — отсутствие перекосов и деформаций.

Особенности монтажа клиновых и ферменных накладок

  • Для клиновых — обязательная установка распорных прокладок перед затяжкой.
  • Для ферменных — предварительная сборка на ровной площадке, чтобы ребра жёсткости располагались строго перпендикулярно подошве.

Последующий уход и обслуживание

  • Ежесменный визуальный осмотр стыковочного узла: проверка болтов, отсутствие повреждений.
  • Периодическая подтяжка болтов (раз в 3–6 месяцев) — динамическая нагрузка может ослабить затяжку.
  • Контроль коррозии — при повреждении покрытия проводить локальную обработку антикоррозийным средством.
  • Своевременная замена изношенных накладок — при износе болтовых отверстий или появлении трещин.

Рельсовые накладки — критически важный элемент пути, требующий правильного подбора по типу, марке стали и точного соблюдения технологии монтажа. Соблюдение всех норм ГОСТ и рекомендаций по затяжке болтов, регулярный контроль состояния и своего­временное обслуживание позволяют обеспечить длительный срок службы стыков и безопасность движения.

MKK Kasip поставляет широкий ассортимент стыковых и усиленных накладок, выполняет профессиональный монтаж и последующее обслуживание рельсовых стыков под ключ.
Обратная связь